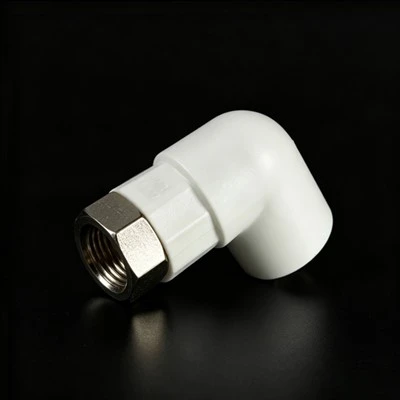
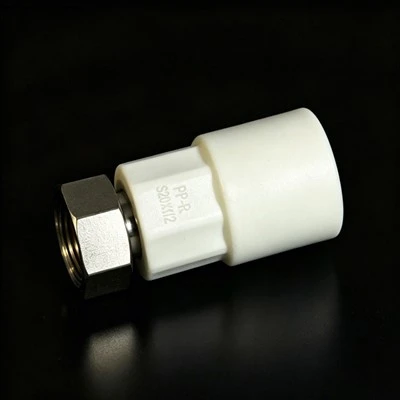
Il motivo per cui i tubi in PPR possono rimanere-senza perdite per tutta la vita è dovuto alla saldatura-a caldo. È completamente diverso dalle connessioni filettate-invece di fare affidamento su guarnizioni di gomma per forzare la tenuta, fonde il tubo e il raccordo in un unico pezzo a livello molecolare.
1. Il Principio: Fusione Molecolare di Materiali Termoplastici
Il PPR (polipropilene copolimero casuale) è un materiale termoplastico. A temperatura ambiente, le sue catene molecolari sono strettamente avvolte, rendendo il materiale duro e stabile. Quando riscaldato a circa 260 gradi, il materiale si trasforma in uno stato fluido viscoso e la sua superficie diventa fluida e capace di fondersi.
Durante la saldatura, la parete esterna del tubo e la parete interna del raccordo vengono riscaldate contemporaneamente fino a questo stato, quindi unite rapidamente. Una volta che le due superfici fuse vengono premute strettamente insieme, le catene molecolari si diffondono e si intrecciano. Dopo il raffreddamento e la solidificazione, diventano un tubo continuo. La resistenza del giunto è sostanzialmente la stessa del tubo stesso.
2. Le tre fasi della saldatura
Riscaldamento: la punta riscaldante riscalda sia la superficie esterna del tubo che quella interna del raccordo, creando uno strato fuso uniforme. La tempistica dipende dal diametro del tubo-se è troppo corto e non si scioglierà; troppo lungo e il materiale si carbonizzerà.
Inserimento: rimuovere la punta e spingere il tubo direttamente nel raccordo fino a raggiungere la profondità contrassegnata. Nessuna torsione o inclinazione-lascia semplicemente che le superfici fuse entrino in pieno contatto e compressione.
Raffreddamento: lasciarlo riposare dopo l'inserimento e lasciarlo raffreddare naturalmente. Le catene molecolari si ricristallizzano mentre sono a riposo e la forza articolare si accumula completamente. Se si torce o si tira il tubo durante questa fase, l'intreccio molecolare si rompe, dando luogo ad una saldatura a freddo (falsa saldatura).
3. Tre parametri che determinano la qualità
Temperatura: lo standard è 260 gradi ±5 gradi. Troppo basso e le molecole non sono abbastanza attive per fondersi correttamente; troppo alto e il materiale si degrada e carbonizza, provocando un forte calo di resistenza.
Tempo: maggiore è il diametro del tubo, maggiore è il tempo di riscaldamento. Ciò garantisce che la massa fusa penetri completamente-non puoi averla "cotta fuori ma cruda dentro".
Pressione: la forza di inserimento deve essere giusta. Una pressione troppo bassa fa sì che le superfici non stabiliscano un contatto stretto, con conseguente diffusione molecolare insufficiente. Troppa forza e il materiale fuso viene completamente schiacciato, causando una riduzione del diametro interno (restrizione) che influisce sul flusso dell'acqua.
4. Perché l'hot{1}}melt è il più affidabile
Le connessioni filettate fanno affidamento su anelli di gomma per la tenuta, che si deteriorano nel tempo. Le connessioni saldate con solvente- dipendono da adesivi chimici, che comportano il rischio di separazione dell'interfaccia. La saldatura a caldo-non utilizza guarnizioni né adesivi-la plastica essenzialmente cresce su se stessa. In teoria, il rischio di perdite articolari è pari a zero. Se l'operazione viene eseguita correttamente, il giunto durerà quanto il tubo stesso.